Bagnabilità degli acciai con leghe brasanti nel forno in vuoto
Bagnabilità degli acciai con leghe brasanti nel forno in vuoto
Per bagnare correttamente un materiale base, la superficie deve essere pulita affinché il metallo d’apporto possa scorrere e aderire. Nei forni ad atmosfera controllata, per produrre queste superfici pulite, vengono utilizzate atmosfere riducenti con gas come idrogeno e monossido di carbonio (esogas /endogas). La tecnologia del vuoto, invece, si basa sull’evacuazione dell’ossigeno mediante la creazione di un vuoto, che riduce il contenuto di ossigeno al minimo. Poiché nel vuoto non ci sono gas riducenti, non si verificano di conseguenza reazioni di ossidazione tra i materiali base e l’atmosfera circostante.
| Grado di vuoto | Pressione (mbar) | Quantità molecole (1/cm3) | Distanza tra molecole |
| Basso vuoto | 1000 – 1 | 1019 – 1016 | 0,1 – 100 µm |
| Medio vuoto | 1 – 10-3 | 1016 – 1013 | 100 µm – 100 mm |
| Alto vuoto | 10-3 – 10-7 | 1013 – 109 | 10 cm – 1 Km |
| Ultra alto vuoto | 10-7 – 10-12 | 109 – 104 | 1 Km – 105 Km |
| Vuoto estremo | <10-12 | <104 | <105 Km |
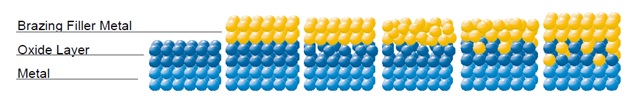
Ad esempio, negli acciai inox l’ossido di cromo viene applicato per aumentare la stabilità alla corrosione. Un sottile strato di Cr₂O₂ sulla superficie protegge la struttura metallica. Come è possibile brasare acciai altolegati stabili alla corrosione nei processi di brasatura sottovuoto?
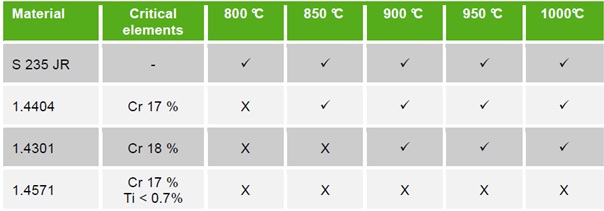
Tutto nasce dai diversi coefficienti di dilatazione termica dell’acciaio e dello strato di ossido. La maggiore dilatazione termica dell’inox rispetto al suo ossido farà si che si formeranno delle fratture attraverso le quali la lega brasante fusa bagnerà l’acciaio. Per verificare questa dinamica, sono state eseguite prove di brasatura con diversi acciai e una lega eutettica a base di argento Brazetec 7200 temperatura di lavoro 780 °C.
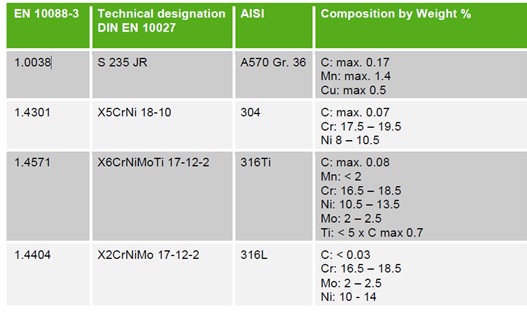
Come materiali di base sono stati utilizzati quattro acciai: un S235 JR, che, essendo un materiale ferroso non legato, si prevede sarà immediatamente bagnato. Gli altri materiali sono 1.4404, 1.4301 e 1.4571.
1.4301 è l’acciaio resistente alla corrosione più comunemente utilizzato. È adatto alla maggior parte delle applicazioni ed è economico, ma a causa della precipitazione di carburi di cromo a seguito di stress termico (ad esempio saldatura o brasatura) è anche suscettibile alla corrosione.
1.4571 è stabilizzato dall’aggiunta di titanio a seconda del contenuto di carbonio. Questo previene la formazione di carburi di cromo.
1.4404 è un materiale sostitutivo dell’1.4571 ha meno carbonio ed è senza titanio.
Il processo di brasatura è stato realizzato in un forno sotto vuoto a una pressione < 5×10⁻⁵ mbar mentre la geometria dei giunti era a T con dimensioni dei campioni 35x80x1 mm. La temperatura di brasatura è stata impostata a 800°C per garantire che la lega eutettica fosse completamente fusa per poi, in una seconda fase, essere aumentata di 50 °C al fine di raggiungere un’adeguata bagnatura.
I risultati hanno dimostrato l’influenza delle piccole differenze nella composizione degli acciai. Una differenza dell’1% nel contenuto di cromo produce una netta differenza nella bagnabilità dei campioni. L’acciaio 1.4571 (316Ti) stabilizzato con titanio non è stato bagnato completamente nonostante la pulizia intensiva della lamiera d’acciaio immediatamente prima del processo di brasatura. I tentativi di brasare l’acciaio 1.4571 anche aumentando la temperatura fino a 1.000°C sono falliti.